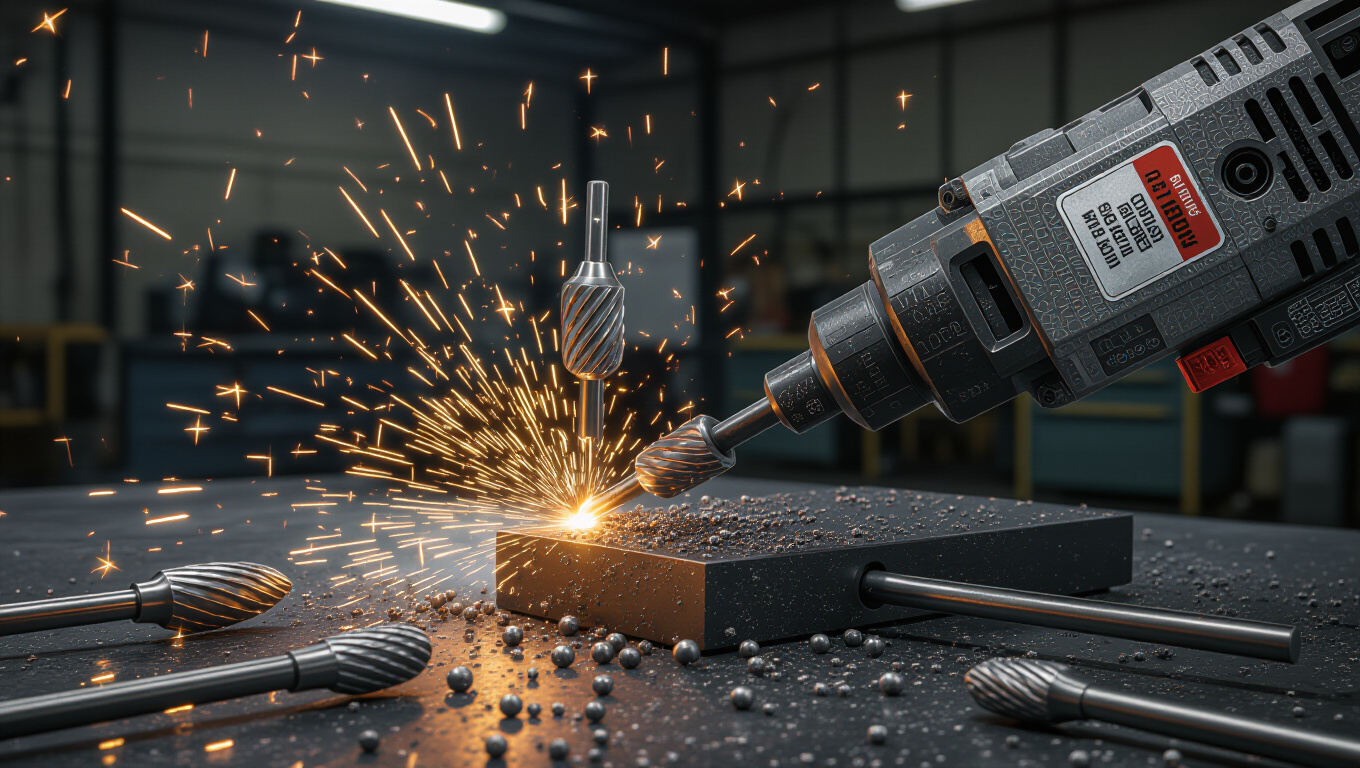
Принципы конструкции и материалы
Борфреза шарошка относится к твердосплавным режущим инструментам, предназначенным для обработки металлов по сложным криволинейным поверхностям и внутри отверстий. Шаровидная рабочая часть обеспечивает плавное повторение переходов и позволяет формировать контура без резких перепадов, что снижает риск локального перегрева и деформаций поверхности. Такой инструмент применяется там, где требуется точная геометрия и стабильное качество обработки, что обеспечивает дополнительные возможности борфрезы шарошки по металлу.
Конструкция шарошки включает корпус, шаровую режущую часть и крепежное соединение, которое фиксирует шарик в заданном положении. Рабочие кромки образуются несколькими режущими поверхностями по окружности шаровой части, что позволяет равномерно распределять нагрузку и уменьшать локальные перегревы при резании. Основным материалом в твердосплавных версиях является карбид в сочетании с связующим, что обеспечивает жесткость и стойкость к износу. История применения таких изделий указывает на активное развитие во второй половине XX века, когда конструктивные решения стали более компактными и долговечными.
| Тип зернистости | Характеристика | Применение |
|---|---|---|
| Микрозернистая (≤1 мкм) | устойчивость к износу кромок и к тепловым воздействиям, сохранение остроты | тонкая обработка, прецизионные резы |
| Среднезернистая (1–3 мкм) | баланс жесткости и стойкости к трещинам | универсальная обработка металлов |
| Крупнозернистая (3–6 мкм) | выдерживает высокие температуры, повышенная прочность на разрушение, но поверхность может потребовать доработки | специальные режимы резания, большие нагрузки |
Геометрия и режим резания
Геометрия шаровой части: диаметр, радиус, угол
Шаровидная часть имеет диаметр, который определяет охват реза и возможность обработки отверстий различной величины. Радиус шарика устанавливает кривизну обрабатываемой поверхности, а форма режущей кромки влияет на распределение материала и тепла по периферии. В конструкции встречаются варианты с разной степенью округления, что сказывается на качестве поверхности и скорости съёма материала.
- Диаметр шаровой части варьируется в диапазоне, обеспечивающем обработку как мелких конусов, так и крупных внутренних поверхностей.
- Радиус шарика прямо влияет на плавность переходов между соседними зонами резания.
- Угол резания определяет подачу и тепловой режим резания в зависимости от характеристик заготовки.
Режимы резания и охлаждение: скорости, подачи, применение охлаждающей жидкости
Режимы зависят от обрабатываемого материала: для стали применяют более высокую скорость резания при контролируемой подаче, для алюминия — более умеренные скорости с целью снижения прилипаний и отложений, для чугуна — умеренный режим резания с учётом наличия вязкого микронабора. Охлаждение может быть жидким на водной основе или эмульсионным, что снижает температуру резания и уменьшает риск термического истирания кромок. Умеренное охлаждение поддерживает стабильность формы поверхности и продлевает ресурс режущей части.
«Шарошка как шаровая фреза обеспечивает способность обработки сложных контуров с меньшим количеством резких переходов, что благоприятно влияет на шероховатость поверхности и повторяемость геометрии»
Применение и выбор
Выбор борфрезы по металлу для разных задач: стали, алюминия, чугуна
При подборе инструмента учитывают тип обрабатываемого металла и характер сопряжённых задач. Для стали важна устойчивость к износу кромок и способность работать при температурах, возникающих во время резания. Алюминий требует сохранения остроты и минимизации прилипаний, а для чугуна — устойчивость к образованию борозд и трещин на краях резания. В ряде случаев предпочтительно применение микрозернистых вариантов для точной очистной обработки, либо среднезернистых для балансированной работы в диапазоне скоростей.
- Сталь: ориентир на прочность кромок и стабильность режущей кромки в условиях повышенной тепловой нагрузки.
- Алюминий: выбор материалов с хорошей стойкостью к прилипанию и контролируемой термопереносимостью.
- Чугун: режимы, позволяющие сохранять геометрию без ранних деформаций краёв резания.
Практические советы по эксплуатации: износ, крепление, контроль качества
Износ кромок проявляется снижением четкости контура и ростом шероховатости поверхности. Важна надежная фиксация и центровка инструмента в удерживателе, чтобы избежать вибраций и смещения оси резания. Контроль качества включает периодическую оценку геометрии поверхности и сопоставление её с заданной формой, а также анализ состояния кромок после определённого объёма резания. При нарушении условий фиксации эффективность резания снижается и возрастает риск деформаций заготовки.
- Проверить крепление и центрирование инструмента перед началом резания.
- Мониторировать износ кромок по мере увеличения шероховатости поверхности или изменения геометрии.
- Обеспечить правильное охлаждение и равномерное распределение смазочно-охлаждающей жидкости.
- Проводить периодический контроль соответствия размерам и профилю обрабатываемой детали.