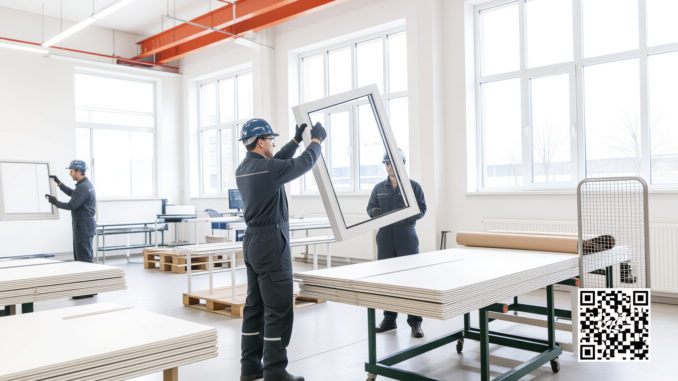
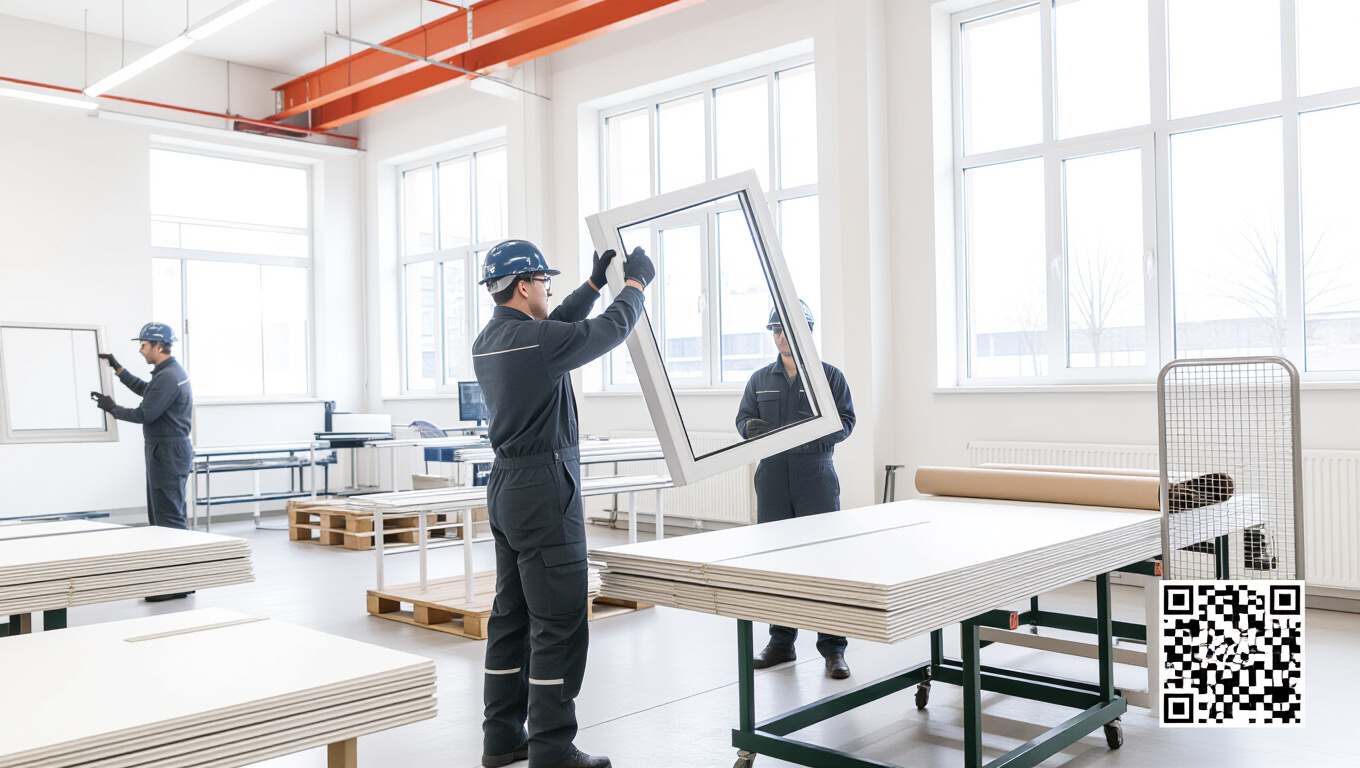
Этапы изготовления металлопластиковых окон
Изготовление металлопластиковых окон начинается с определения технологической схемы, подбора комплектующих и расчетов по габаритам проема. Далее следует разработка конструкции рамы, стеклопакета и фурнитуры с учетом требований тепло- и звукоизоляции, гидро- и воздухоизоляции, а также долговечности. Планирование учитывает места монтажа, ограничения по откосам и уровень нагрузки на раму oknavanape.ru.
На производственных участках выполняют последовательные операции: резку профиля по точным размерам, стыковку элементов методом сварки или механическими соединениями, армирование рамы стальным стержнем и установка уплотнений из ЭПДМ. В процессе контроля оценивают геометрию, чистоту швов, соответствие заготовок паспортам и готовности к монтажу.
Проектирование и подготовка материалов
На этом этапе формируются параметры рамы и стеклопакета, учитывается требуемая площадь остекления, направление открывания и допустимое тепловое сопротивление конструкции. Подбираются профильная система, уплотнения, фурнитура и стеклопакет, а также определяется тип дистанционной рамки и газовое наполнение. Важная задача — обеспечение совместимости элементов и возможности последующей регулировки.
- Измерение проема и выверка уровней и плоскостей
- Проверка совместимости элементов и выбора стеклопакета
- Подготовка крепежа и уплотнений
Изготовление и сборка элементов
На линии резки профили подгоняют под заданные параметры, элементы рамы соединяют углами согласно технологии, чаще всего применяют сварку стеклоподобными методами или металлические соединители. Затем устанавливают армирование из стального профиля и размещают уплотнители по контурам рамы. В процессе подготовки стеклопакета выполняются смежные работы по установке дистанционных рамок и заполнения камер газом для повышения тепло- и звукоизоляции.
Материалы и компоненты
Профиль, армирование и уплотнения
Профиль из ПВХ представляет собой многокамерную систему, глубина профиля составляет около 60 мм, что обеспечивает прямой доступ к пяти–шести камерам. Внутреннее армирование выполняется стальным стержнем толщиной около 1,2–1,5 мм, что повышает прочность конструкции и сопротивляемость деформации. Уплотнения чаще всего изготовлены по полиуретаново-этиленовыми эластомерам на основе EPDM, что улучшает герметичность и долговечность контактов.
| Компонент | Характеристика | Примечание |
|---|---|---|
| Профиль из ПВХ | многокамерный; глубина 60 мм; 5–6 камер | обеспечение тепло- и звукоизоляции |
| Армирование | стальное; толщина 1,2–1,5 мм | увеличивает прочность рамы |
| Уплотнение | EPDM/полиуретан | защита от влаги и сквозняков |
| Стеклопакет | двойной; толщина 24 мм | газ Argon, энергосберегающие свойства |
Стеклопакет и фурнитура
Стеклопакет состоит из двух стекол толщиной около 4 мм каждое с дистанционной рамкой и заполнением газом Argon, что улучшает тепловой режим и снижает теплопотери. Варианты энергосбережения часто включают одноконтурные или низкоэмиссионные покрытия. Фурнитура выполняет функции запирания, регулировки створок, ручек и элементов открывания; ресурс работы достигает порядка 20 000–50 000 циклов, что обеспечивает долговременную эксплуатацию.
Монтаж и контроль качества
Подготовка к монтажу и установка рамы
Перед монтажом оценивают состояние откосов и основания, проводят подготовку поверхностей, обеспечивая чистоту и сухость. Затем устанавливают раму в откос, выверяют вертикальность и горизонталь, фиксируют конструкцию анкерными креплениями так, чтобы не нарушать геометрию, и проводят первичную герметизацию швов примыкания к стене. Далее монтируют стеклопакет и запорные элементы, соблюдая последовательность сборки.
- Подготовка поверхности откосов и оснований
- Установка рамы в строго вертикальное положение
- Герметизация швов и регулировка створок
Качество изготовления металлопластиковых окон определяется точностью геометрии, герметичностью стыков и надёжностью фурнитуры на каждом этапе контроля.
Регулировка, герметизация и проверка качества
После монтажа выполняют финальную регулировку запорной фурнитуры, приводят створки к оптимальному прижиму по всем трем осям, контролируют ровность рамы и диагонали, проводят тесты на герметичность швов и водонепроницаемость под давлением. При необходимости корректируют монтажные зазоры и повторно обмазывают швы монтажной пеной или герметиком. Результатом является соответствие геометрии и стабильная тепло- и звукоизоляция.
Изделие считается качественным, когда геометрия рамы сохраняется при испытании на устойчивость к деформации и проверке расхода газа в стеклопакете.